Berita Industri
Rumah / Berita / Berita Industri / Penyemperitan Getah Tersuai lwn. Pengacuan: Perbezaan Utama dan Cara Membuat Keputusan


2026-10-05
Jurutera perolehan menghantar satu RFQ untuk profil pengedap EPDM dan menerima dua sebut harga yang sangat berbeza: satu daripada penyemperit, satu daripada acuan. Versi tersemperit berharga lebih rendah bagi setiap meter, tetapi ia tidak boleh membentuk selekoh 90 darjah pada setiap hujung. Versi acuan mengendalikan bengkok dengan mudah, namun ia membawa cas perkakas beberapa kali lebih tinggi. Itulah realiti praktikal penyemperitan getah tersuai vs. pengacuan: dua proses yang bermula daripada sebatian yang sama namun menyimpang sepenuhnya dalam geometri, kos, toleransi dan masa pendahuluan.
Definisi teras
Penyemperitan getah ialah proses pembentukan profil yang berterusan: getah yang tidak diawet dipaksa melalui bukaan acuan, dan keratan rentas kekal sama sepanjang keseluruhannya. Pengacuan getah ialah proses kelompok berasaskan rongga: setiap bahagian dibentuk secara bebas di dalam alat tertutup di bawah haba dan tekanan.
Pengacuan adalah pilihan yang tepat apabila bahagian itu mempunyai bentuk tiga dimensi yang tidak boleh dilukis melalui dadu; penyemperitan ialah pilihan yang tepat apabila bahagian itu ialah pengedap profil malar yang panjang, pemangkas tepi atau hos.
Dalam pengacuan mampatan, kompaun kosong yang telah dibentuk sebelumnya terletak di dalam rongga terbuka, penekan ditutup, haba menyembuhkan getah, dan kilat terbentuk di sepanjang garisan perpisahan. Pemindahan dan pengacuan suntikan mengikut prinsip rongga yang sama tetapi berbeza dalam cara sebatian memasuki alat. Penyemperitan, sebaliknya, menggunakan skru atau ram untuk menolak jalur berterusan melalui orifis berbentuk; profil kemudian diawetkan dalam ketuhar udara panas, mandi garam, atau autoklaf sebelum dipotong panjang.
Keputusan bermula dengan lukisan bahagian, bukan bahan. Kedua-dua laluan menerima EPDM, silikon, getah asli, dan kebanyakan sebatian sintetik. Apa yang membetulkan proses ialah sama ada geometri adalah berterusan dan prismatik atau diskret dan tiga dimensi.
Jika bahagian memerlukan keratan rentas yang sama untuk dua meter, penyemperitan adalah satu-satunya proses yang menjimatkan; jika ia memerlukan potongan bawah, diameter berpijak, bos atau sisipan acuan, acuan diperlukan.
Penyemperitan menghasilkan panjang tanpa had keratan rentas tetap. Profil boleh menjadi pepejal, berongga, atau tersemperit bersama dengan bahan kedua, tetapi bentuknya tidak boleh berbeza-beza sepanjang panjangnya. Pengacuan menghasilkan semula rongga tiga dimensi tertutup pada setiap kitaran, jadi ciri seperti benang dalaman, bebibir pelekap dan diafragma bertetulang fabrik menjadi mungkin. Carta di bawah membandingkan dua proses merentas lima atribut kejuruteraan.
Perbandingan keupayaan proses, skala 0-10
Lebih tinggi adalah lebih baik pada setiap atribut. Markah ialah perbandingan arah untuk projek getah tersuai biasa.
Peraturan praktikal yang boleh dipercayai: jika keratan rentas kekal sama selama lebih daripada 300 mm, penyemperitan hampir selalu menang atas kos. Jika bentuk berbeza sepanjang panjangnya, pengacuan adalah satu-satunya laluan.
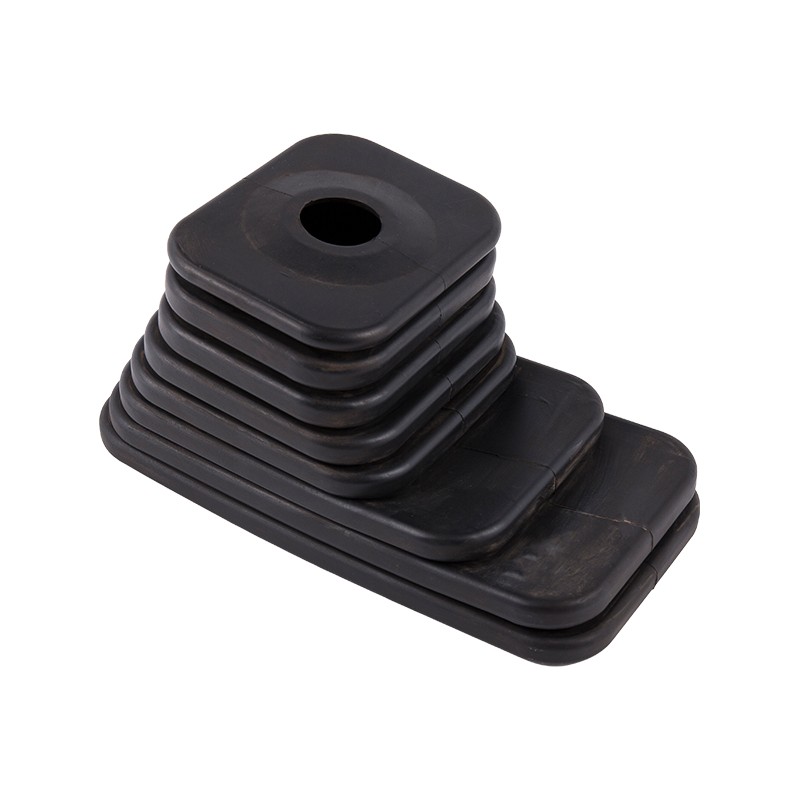
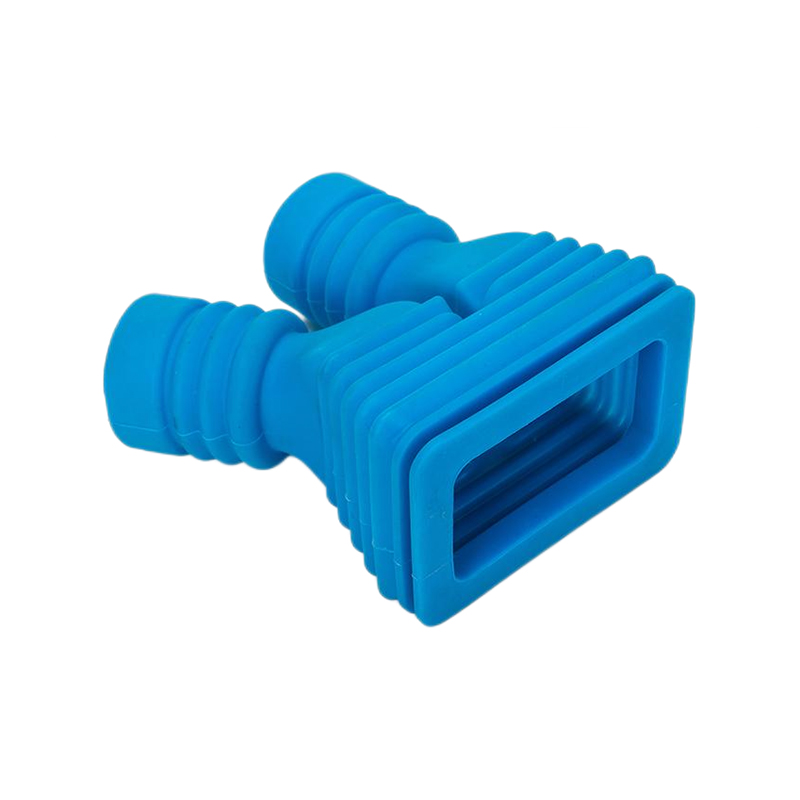
Ambil belos getah yang digunakan sebagai penutup habuk penukar gear: lilitannya menukar diameter di sepanjang paksi, jadi tiada acuan lurus boleh menghasilkannya. Bahagian itu dibentuk dalam rongga dua bahagian, dan logik yang sama digunakan untuk grommet kabel, penutup dan pelekap getaran.
 EPDM Getah Gear Shifter But Bellows Debu Cover Belos EPDM ini sesuai dengan penutup habuk penukar gear dengan diameter yang berbeza-beza, dibentuk untuk bentuk kompleks yang tidak dapat dihasilkan oleh penyemperitan. Ia menawarkan rintangan cuaca dan ozon yang terbukti untuk kegunaan automotif. Lihat Produk →
Dies penyemperitan menelan kos sebahagian kecil daripada acuan mampatan berbilang rongga, tetapi lengkung kos setiap bahagian bersilang apabila volum meningkat dan alat acuan akan dilunaskan.
Die penyemperitan mudah untuk profil pepejal atau berongga biasanya mendarat dalam ratusan dolar, manakala acuan pemampatan pengeluaran atau pemindahan dengan sisipan rongga biasanya mencecah ribuan. Penyemperitan juga memulakan pengeluaran lebih cepat kerana percubaan mati adalah lebih pendek daripada pensampelan acuan. Sebaik sahaja alat yang dibentuk mencapai keadaan mantap, walau bagaimanapun, masa kitaran satu hingga lima minit setiap penyembuhan adalah tipikal untuk bahagian bersaiz sederhana, dan alatan berbilang rongga mendarabkan output setiap kitaran. Melebihi kira-kira 50,000 bahagian setahun, pengacuan oleh itu boleh memberikan kos unit yang lebih rendah pada bahagian yang kompleks secara geometri.
Bahagian yang sama boleh mendarat di kedua-dua belah crossover bergantung pada kiraan rongga. Acuan empat rongga membahagikan kos perkakas merentas empat bahagian setiap kitaran, yang menarik titik pulang modal ke bawah berbanding dengan alat rongga tunggal. Julat ini datang daripada sebut harga projek biasa dan bukannya senarai harga tetap; nombor tepat beralih dengan saiz profil, kiraan rongga dan kompaun. Apa yang penting ialah bentuk keluk kos, bukan titik tepat di mana ia melintasi.
Bahagian acuan memegang kawalan yang lebih ketat pada muka pengedap kritikal kerana rongga membetulkan setiap permukaan, manakala profil tersemperit mempunyai toleransi keratan rentas yang lebih longgar dan tidak dapat menangkap sisipan semasa proses.
| Atribut | Penyemperitan | pengacuan |
| Toleransi keratan rentas | /- 0.3-0.8 mm tipikal | /- 0.1-0.3 mm pada malap kritikal |
| Toleransi panjang potong | /- 1-2 mm | Ketinggian bahagian ditetapkan oleh rongga |
| Sisipan logam atau plastik | Tidak mungkin dalam talian | Terikat semasa penyembuhan |
| Potongan bawah dan tindakan sampingan | Tidak mungkin | Mungkin dengan slaid atau teras boleh lipat |
| Tekstur permukaan | Kemasan die-drawn | Terkawal rongga, boleh bertekstur |
Untuk pengedap pintu kenderaan komersil, profil mentol tersemperit menyediakan keratan rentas malar kos rendah, manakala bahagian sudut acuan menghasilkan jejari ketat yang tidak boleh dibuat oleh cetakan lurus. Kebanyakan sistem pelucutan cuaca automotif menggunakan kedua-duanya.
Kekerasan juga mengalihkan keseimbangan. Sebatian yang sangat lembut di bawah 30 Shore A lebih mudah dikawal dalam pengacuan kerana rongga menyokong permukaan semasa pengawetan; penyemperitan profil yang sangat lembut memerlukan pengendalian yang teliti untuk mengelakkan herotan sebelum pemvulkanan.
Kisah toleransi bukanlah kemenangan mudah untuk dibentuk. Penyemperitan memegang konsistensi yang sangat baik di sepanjang arah seri dan selalunya diutamakan untuk larian pengedap lurus yang panjang, di mana segmen acuan penyambungan akan mencipta laluan kebocoran. Pada Tosun barisan pengeluaran penyemperitan , profil divulkan secara berterusan dan kemudian dipotong mengikut panjang pelanggan, yang memastikan ekonomi menarik untuk bahagian yang diukur dalam meter dan bukannya milimeter.
Proses yang betul ditetapkan oleh empat kekangan: geometri yang diperlukan, isipadu tahunan, toleransi dimensi, dan sama ada sisipan atau bahagian berbilang bahan diperlukan.
Kebanyakan pilihan proses yang salah datang daripada penetapan harga geometri pertama dan volum kedua. Balikkan perintah itu, dan keputusan menjadi lebih jelas.
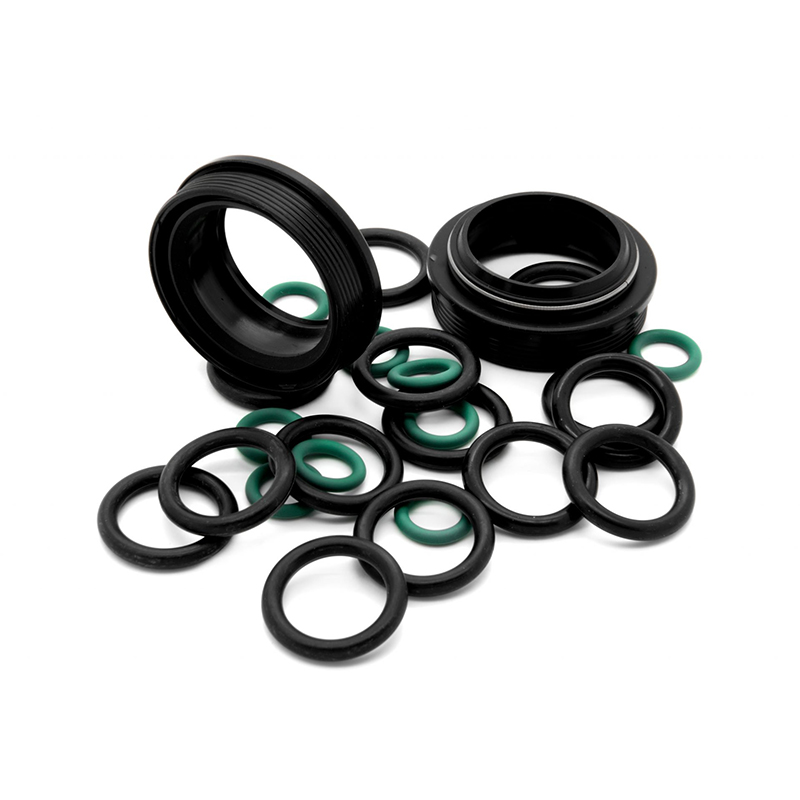
Untuk grommet kecil yang mengelak kabel yang melalui panel kepingan logam, geometrinya pendek, dindingnya nipis, dan kiraan bahagian selalunya tinggi. Gabungan itu menunjukkan kepada pengacuan, dengan alat berbilang rongga melunaskan dengan cepat. Untuk saluran sepanjang meter yang mengekalkan kaca tingkap, penyemperitan adalah satu-satunya laluan yang wajar.
 Grommet Getah Boleh Disesuaikan untuk Perlindungan Kabel dan Wayar Grommet yang dibentuk melindungi kabel yang melalui panel dan sesuai untuk pengeluaran volum tinggi. Tersedia dalam EPDM, NBR, CR atau NR dengan kekerasan boleh laras dan berbilang saiz. Lihat Produk →
Komponen getah tersuai yang paling kos efektif selalunya menggabungkan bahagian pemalar tersemperit dengan sudut acuan, hujung atau sisipan terikat, yang bermaksud pengilang harus menjalankan kedua-dua proses secara dalaman.
Jiaxing Tosun Rubber & Plastic Co., Ltd. mengendalikan pencampuran bahan, penyediaan hos, pengacuan dan penyemperitan di satu tapak, dengan 12 jurutera reka bentuk dan formulasi acuan serta pasukan pemeriksa teknikal 20 orang. Gabungan itu penting kerana bahagian hibrid, seperti hos penyejuk dengan siku acuan pada larian lurus tersemperit, memerlukan seorang pemilik kejuruteraan untuk toleransi dan penghantaran, bukan dua pembekal yang merundingkan sambungan gam.
Contoh hibrid biasa termasuk:
Apabila pembekal tunggal mengawal kedua-dua acuan penyemperitan dan acuan mampatan, peralihan antara proses direka pada papan lukisan, bukan ditampal pada baris pemasangan. Sambatan acuan-ke-semperit diuji sebagai pemasangan lengkap sebelum dilepaskan.
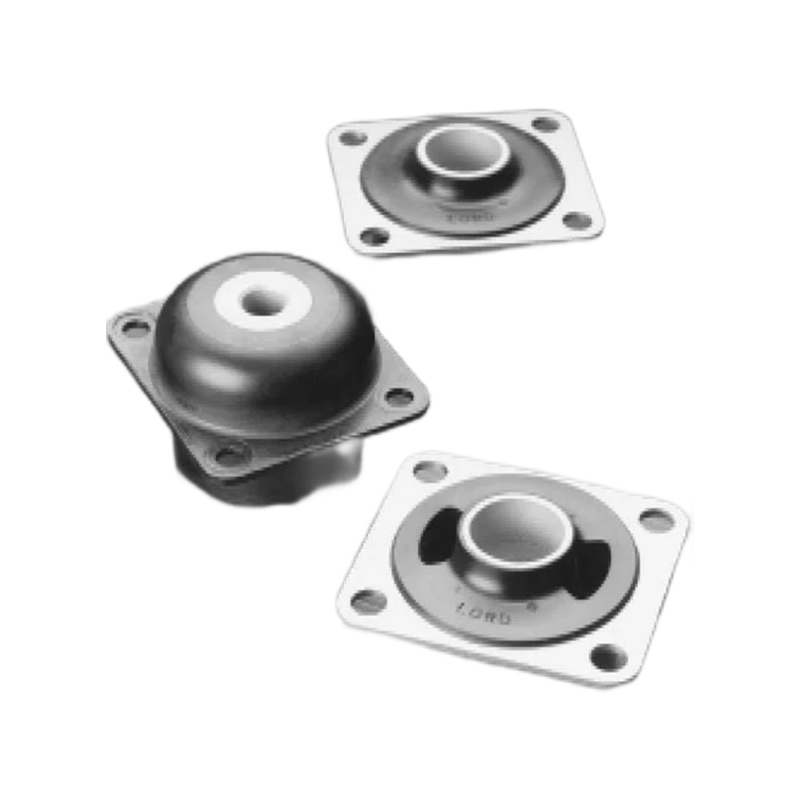
Di sinilah juga kepakaran ikatan memasuki gambar. Pelekap getah-ke-logam beracuan yang menyerap getaran membawa sisipan yang mesti kekal sejajar semasa pengawetan; meterai cuaca tersemperit tidak membawa sisipan sama sekali. Memahami ke mana sisipan pergi biasanya menentukan varian pengacuan yang digunakan pada syarikat membentuk barisan pengeluaran .
 Pengedap Gasket Tingkap dan Pintu Tersemperit dalam Pelbagai Elastomer Pengedap tersemperit ini menyediakan kalis cuaca untuk pintu dan tingkap merentasi sektor pengangkutan, pembinaan dan marin. Pilih daripada EPDM, CR, silikon atau FKM dengan warna yang boleh disesuaikan. Lihat Produk →
Tidak. Penyemperitan membentuk profil berterusan dan tidak boleh meletakkan sisipan di dalam acuan. Sisipan sama ada dibentuk semasa kitaran pengawetan atau diikat selepas itu dalam operasi sekunder.
Pengacuan biasanya mencapai toleransi yang lebih ketat pada ciri tiga dimensi kritikal, dengan /- 0.1-0.3 mm biasa pada dimensi terkawal rongga. Penyemperitan memegang geometri keratan rentas yang tepat dalam arah seri tetapi mempunyai toleransi profil yang lebih longgar, biasanya /- 0.3-0.8 mm.
Tidak. Penyemperitan mempunyai kos kemasukan perkakas yang lebih rendah, tetapi pengacuan boleh menjadi lebih murah bagi setiap bahagian pada volum yang tinggi kerana alatan berbilang rongga menyembuhkan beberapa bahagian setiap kitaran dan menghapuskan langkah penyambungan sekunder pada geometri kompleks.
ya. Pembekal yang menjalankan kedua-dua proses, seperti Jiaxing Tosun Rubber & Plastic Co., Ltd., boleh mereka bentuk pemasangan hibrid dengan bahagian tersemperit dan butiran acuan di bawah satu sistem kualiti, yang memudahkan toleransi, ujian dan penghantaran.
Jawapan pantas: penyemperitan untuk profil pemalar yang panjang, pengacuan untuk bahagian 3D yang kompleks dan pendekatan hibrid apabila kedua-dua ciri muncul dalam satu pemasangan.
Model:
Pusat Produk
Getah untuk memasukkan ikatan Produk getah yang diekstrusi Hos getah Produk acuan tersuaiPautan cepat
Hubungi kami
Hak Cipta ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Semua hak terpelihara.
Kilang produk getah dan plastik tersuai