Berita Industri
Rumah / Berita / Berita Industri / Daripada Lukisan kepada Penghantaran: Cara Pengilang Getah Tersuai Menyokong Kitaran Pembangunan OEM


2026-10-12
Kitaran pembangunan OEM untuk komponen getah tersuai bermula apabila seorang jurutera mengeluarkan lukisan dan bertanya satu soalan: bolehkah bahagian ini dibentuk, dalam bahan ini, pada toleransi ini, cukup pantas untuk melindungi tarikh pelancaran? Untuk belos, gasket, hos, dan pelekap terikat, 12 hingga 18 minggu antara lukisan dan penghantaran biasanya menyembunyikan lebih banyak risiko daripada kos. Di Jiaxing Tosun Rubber & Plastic Co., Ltd., pengeluar getah tersuai yang mengendalikan loji seluas 15,000 meter persegi di Jiaxing, China, tetingkap tersebut memampatkan kepada 9 hingga 10 minggu kerana semakan reka bentuk untuk kebolehkilangan (DFM), pemilihan bahan, reka bentuk acuan, pensampelan dan pemeriksaan dijalankan secara selari. Perbezaan antara pembekal komponen dan rakan pembangunan muncul dalam lima hari bekerja pertama selepas lukisan tiba.
Pengilang getah tersuai memampatkan program OEM dengan menjalankan enam aliran kerja serentak: DFM, definisi kompaun, perkakas, pensampelan, pengesahan dan pengeluaran bersiri. Setiap aliran kerja mempunyai fungsi yang berbeza secara dalaman, tetapi OEM melihatnya sebagai satu garis masa. Pasukan kejuruteraan menguruskan andaian aliran acuan dan pengecutan, pasukan bahan mencampur dan menguji sebatian percubaan, kedai alat memotong keluli, dan pasukan pemeriksa menyediakan pelan pengukuran. Apabila pasukan ini melaporkan kepada satu pemilik projek, OEM mengelakkan mod kegagalan klasik di mana acuan tiba sebelum kompaun disahkan.
| Fasa pembangunan | keputusan OEM | Tindakan pembekal getah | Tempoh biasa |
| Keluaran lukisan | Kunci geometri, toleransi, kemasan permukaan | Semakan DFM, semakan kebolehacuan, input pengecutan | 3-5 hari |
| Definisi bahan | Tetapkan keperluan suhu, bendalir, ozon dan beban | Pengesyoran kompaun dengan data ujian | 5-7 hari |
| Reka bentuk alatan | Meluluskan konsep acuan dan kiraan rongga | Gred keluli, garis perpisahan, lokasi pintu masuk | 7-14 hari |
| Pensampelan | Uji kesesuaian, fungsi dan pengedap | Pengacuan sampel, laporan dimensi, artikel pertama | 10-21 hari |
| Pengesahan | Tanda tamat ujian ketahanan dan alam sekitar | Ujian kelompok, sijil bahan, fail PPAP | 2-4 minggu |
| Tanjakan pengeluaran | Jadual bekalan talian dan stok keselamatan | Kawalan proses, pemeriksaan akhir, pembungkusan | Berterusan |
Perhatikan pertindihan. Semakan DFM selesai sementara OEM masih memuktamadkan kitaran tugas, dan reka bentuk acuan bermula sebelum pengesahan kompaun tamat apabila pembekal menjalankan ujian secara selari. Untuk penutup yang dibentuk seperti but anjakan gear atau belos penggantungan, acuan yang sama yang menghasilkan artikel pertama kemudiannya digunakan untuk pengeluaran bersiri, jadi sampel kelulusan mencerminkan keupayaan proses sebenar.
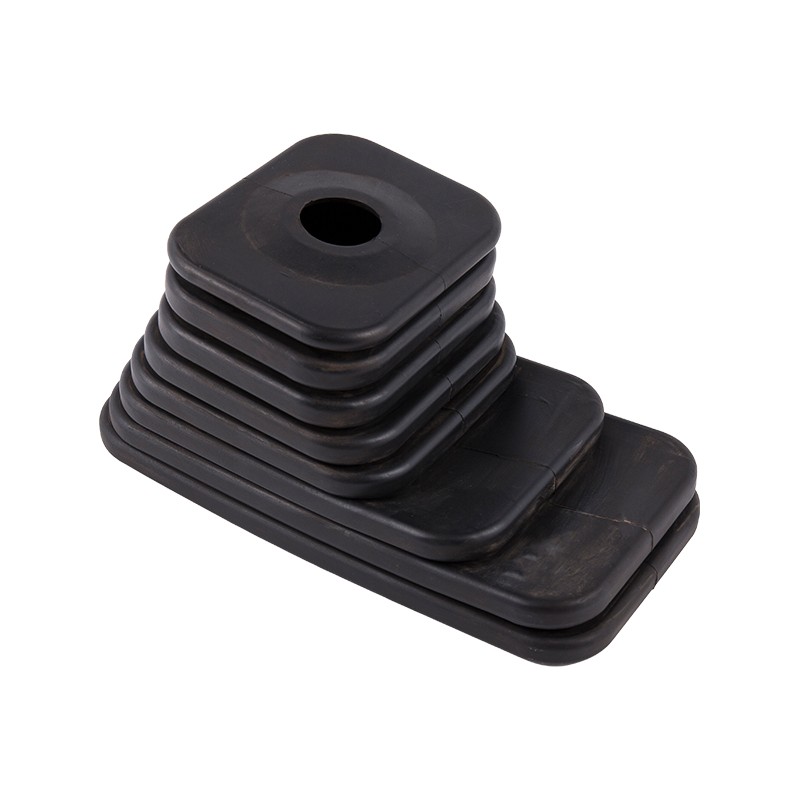
 EPDM Gear Shifter But Bellows Debu Cover untuk Aplikasi Automotif Belos EPDM ini melindungi sistem peralihan gear dengan rintangan suhu dari -40°C hingga 150°C. Reka bentuk fleksibelnya sesuai dengan kenderaan penumpang, komersial dan luar jalan, menjadikannya relevan semasa menyemak kelulusan acuan untuk sampel artikel pertama. Lihat Produk →
Sebaik sahaja DFM ditandatangani, perkakas bergerak ke membentuk barisan pengeluaran minggu yang sama OEM meluluskan konsep acuan.
Kelajuan dan kualiti maklum balas DFM memberitahu OEM sama ada pengeluar getah tersuai akan melindungi kitaran pembangunan atau menggunakannya. Pembekal yang berkebolehan membalas dalam tiga hingga lima hari bekerja dengan input konkrit: sudut draf, garis pemisah, keseimbangan ketebalan dinding dan nilai pengecutan acuan. EPDM menunjukkan pengecutan acuan linear kira-kira 1.8 peratus hingga 2.5 peratus; silikon boleh mencapai 3.0 peratus hingga 3.5 peratus. Jika rongga dipotong tanpa pampasan pengecutan, bibir pengedap 50 milimeter boleh beralih lebih daripada satu milimeter, cukup untuk gagal dalam ujian kebocoran.
Reka bentuk untuk kebolehkilangan dalam getah bermakna mengesahkan bahawa setiap ciri geometri boleh dibentuk, dirobohkan dan diukur dalam toleransi yang dinyatakan sebelum sebarang keluli dipotong.
Pemilihan bahan membetulkan reka bentuk acuan, kitaran penawar dan harga seunit, jadi pengeluar getah tersuai harus mencadangkan kompaun sebelum memetik alat. Lukisan itu sering menamakan elastomer generik; pembekal menukarnya kepada sebatian khusus dengan kekerasan Shore A, tetingkap perkhidmatan dan sasaran set mampatan. EPDM menahan ozon dan cuaca dari -50°C hingga 150°C dan sesuai dengan hos radiator, pengedap pintu dan belos. Silikon mengekalkan fleksibiliti dari -60°C hingga 230°C untuk gasket dan penutup elektrik. NBR mengendalikan minyak dan bahan api. Getah asli menyerap getaran sebagai pelekap dan bampar.
| Elastomer | Julat perkhidmatan | Kekuatan utama | Bahagian OEM biasa |
| EPDM | -50°C hingga 150°C | Ozon, cuaca, dan rintangan air | Hos radiator, pengedap pintu, belos |
| silikon | -60°C hingga 230°C | Kestabilan terma, set mampatan rendah | Gasket, topi, pengedap elektrik |
| NBR | -30°C hingga 100°C | Rintangan minyak dan bahan api | Hos minyak, pengedap bahan api |
| Getah asli | -50°C hingga 80°C | Keanjalan dan kekuatan koyakan | Lekapan getaran, bampar |
Apabila gasket bebibir mesti menahan tekanan dan haba dalam sambungan yang sama, EPDM dengan set mampatan rendah adalah garis dasar biasa, dan makmal ujian harus membekalkan data set mampatan dan volum sebelum kelulusan acuan.
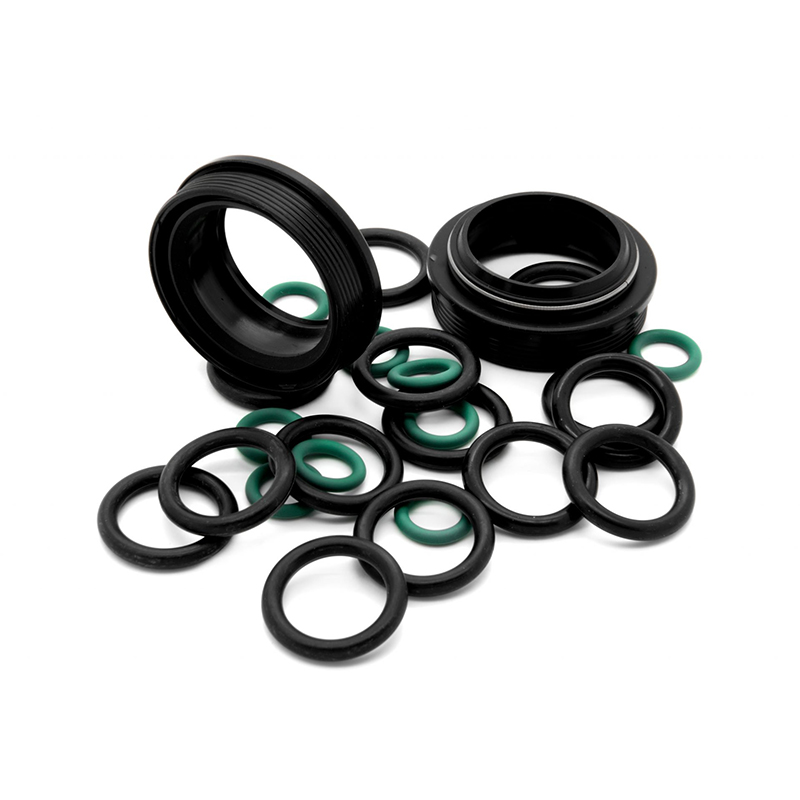
 Gasket Getah Bebibir dan Pengedap dalam Pelbagai Pilihan Elastomer Pemilihan gasket ini meliputi EPDM, NBR, silikon, FKM dan banyak lagi, dengan aplikasi dalam pengedap cecair dan tekanan. Data set mampatan penting untuk sambungan bebibir, jadi ia sesuai dengan konteks pengesahan bahan sebelum kelulusan acuan. Lihat Produk →
Pensampelan selari, di mana pembinaan acuan, ujian bahan dan pemeriksaan dimensi bertindih, memampatkan kitaran pembangunan OEM daripada kira-kira 18 minggu kepada kira-kira 10 minggu. Program konvensional bergerak mengikut urutan: tunggu acuan, tunggu bahan, tunggu laporan ujian. Dalam persampelan selari, keluli alat dipotong manakala kumpulan kompaun dicampur, dan pukulan pertama diukur pada minggu yang sama acuan digilap.
Jumlahnya menurun daripada 18 minggu kepada 10 minggu kerana tiada fasa menunggu yang sebelumnya selesai. Untuk profil berterusan, logik selari yang sama beralih kepada barisan pengeluaran penyemperitan getah , di mana ujian die menggantikan ujian acuan.
Pengilang getah tersuai mendapat peranan penghantaran OEM hanya apabila pengeluaran bersiri mempunyai toleransi yang sama seperti yang ditunjukkan oleh sampel yang diluluskan. Peningkatan skala ialah apabila pembekal kecil gagal: bahagian yang diukur dengan sempurna di dalam bilik sampel hanyut apabila acuan yang sama berjalan pada tekanan pengeluaran. Tosun mengurangkan ini dengan lebih daripada 250 pekerja, termasuk 12 jurutera reka bentuk dan formulasi acuan dan pasukan pemeriksaan teknikal 20 ahli, di dalam bangunan seluas 18,000 meter persegi.
Pasukan pemeriksa mengawal bahan, bahagian dalam proses dan barang siap, dan makmal di tapak menyokong permintaan ujian yang biasanya diletakkan oleh pelanggan OEM di dalam PPAP mereka. Lekapan getaran ialah bekas berbilang bahan yang paling jelas: sisipan keluli, elemen getah dan antara muka terikat penawar menjadi satu komponen yang mesti bertahan dalam kitaran beban berulang.
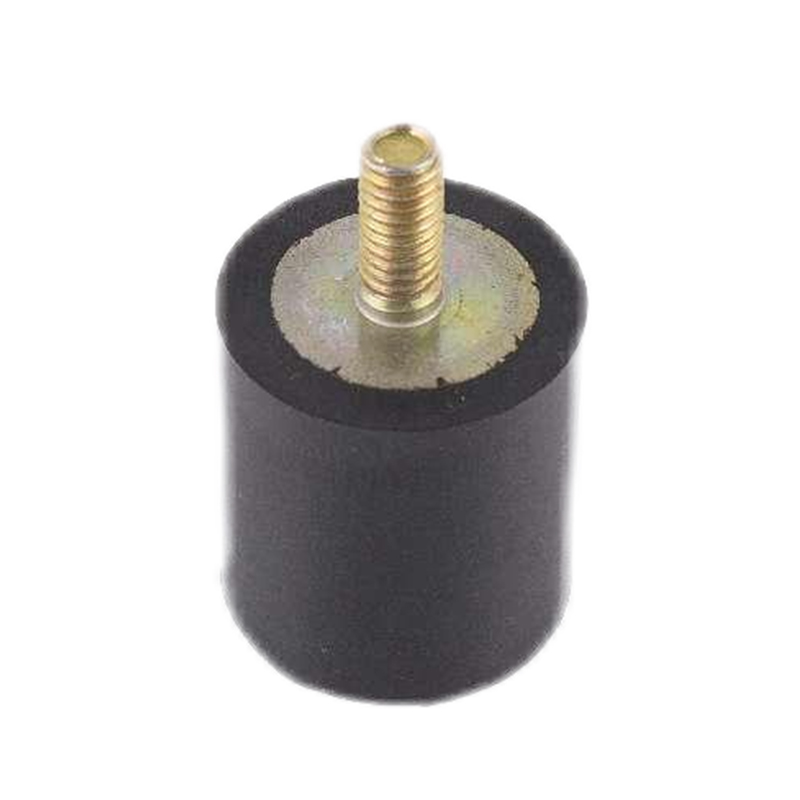
 Pelekap Pengasingan Getaran Getah untuk Kenderaan dan Peralatan Perindustrian Pelekap ini menggabungkan getah dengan sisipan keluli untuk aplikasi enjin, teksi dan transmisi, menawarkan kapasiti beban tinggi dan redaman getaran. Mereka menggambarkan bahagian berbilang bahan yang berkaitan dengan dokumentasi PPAP dan keperluan pensijilan bahan. Lihat Produk →
Proses Kelulusan Bahagian Pengeluaran ialah pakej dokumentasi yang digunakan oleh OEM untuk mengesahkan bahawa proses pembekal boleh menghasilkan bahagian secara konsisten dalam toleransi lukisan. Ia termasuk laporan dimensi, sijil bahan dan data keupayaan.
Kebolehpercayaan penghantaran bergantung pada perancangan bahan, bukan nasib. Jadual yang disahkan dengan laporan sampel dan keputusan ujian kelompok memberikan pembeli OEM isyarat jelas bahawa tarikh pelancaran dilindungi.
Senarai semak lima minit sebelum lukisan meninggalkan meja anda menghalang kelewatan yang paling biasa dalam kitaran pembangunan getah OEM.
Untuk bahagian EPDM atau silikon yang dibentuk, kitaran biasa ialah 12 hingga 18 minggu. Dengan pensampelan selari dan kedai alat bersepadu, bahagian yang sama boleh mencapai PPAP dalam 9 hingga 11 minggu, bergantung pada kerumitan geometri dan bilangan pusingan lelaran.
Lukisan hendaklah menyatakan toleransi fungsi, julat suhu perkhidmatan, pendedahan cecair atau media, kekerasan di Shore A, pensijilan yang diperlukan dan volum tahunan. Menambah persekitaran operasi membantu pengilang mengesyorkan elastomer yang betul sebelum perkakas dimulakan.
Pengilang yang berkebolehan menggunakan pasukan pemeriksaan khusus, makmal ujian, pemeriksaan dalam proses dan dokumentasi PPAP. Tosun, sebagai contoh, mengendalikan 20 kakitangan pemeriksaan teknikal dan makmal di tapak untuk mengeluarkan sijil bahan dan laporan dimensi dengan setiap kumpulan.
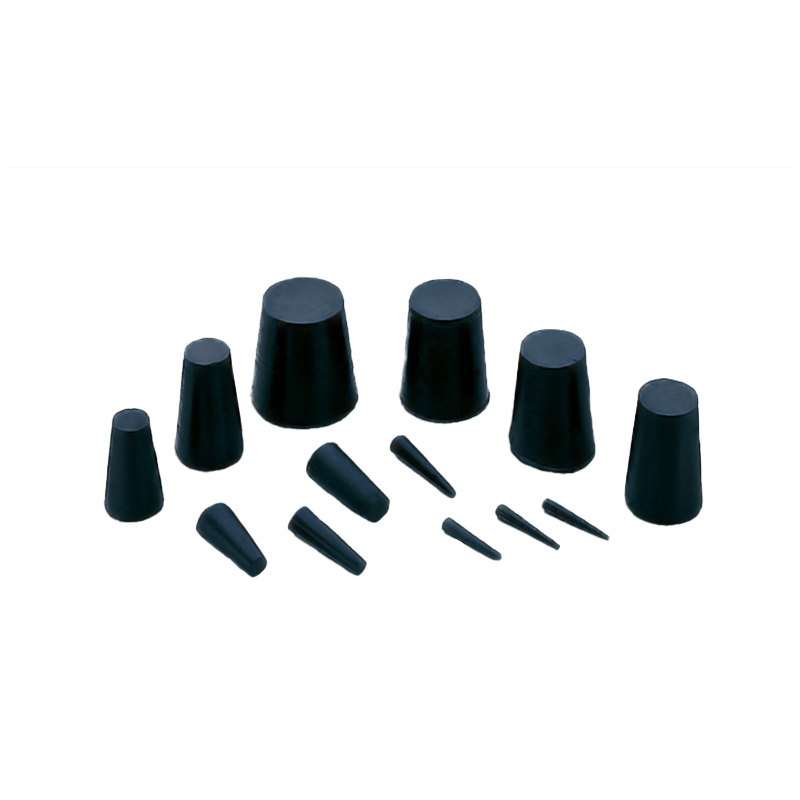
Bahagian acuan menggunakan rongga tertutup dan belos sut, gasket, palam, dan pelekap terikat; bahagian tersemperit mengalir melalui acuan untuk membentuk profil berterusan seperti jalur cuaca dan pengedap saluran. Pilihan mengubah masa perkakas, logik pensampelan dan maklum balas DFM yang anda terima.
Model:
Pusat Produk
Getah untuk memasukkan ikatan Produk getah yang diekstrusi Hos getah Produk acuan tersuaiPautan cepat
Hubungi kami
Hak Cipta ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Semua hak terpelihara.
Kilang produk getah dan plastik tersuai